Forschungsfortschritt des neuen Funktionsmaterials Aluminiumschaum
Mar 13, 2022
1. Einleitung
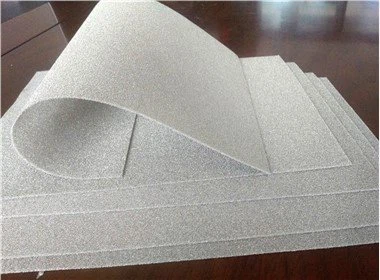
Geschäumtes Aluminium ist eine neue Art von Funktionsmaterial, bei dem es sich um ein schaum-ähnliches, ultra-leichtes Metallmaterial mit zahlreichen Blasen handelt, die in der metallischen Aluminiummatrix dispergiert sind, und die allgemeine Porosität beträgt 40 % bis 98 % . 1948 schlug Sonik ein Verfahren zur Herstellung von geschäumtem Aluminium durch Verdampfen und Schäumen von Quecksilber in Aluminium vor, und Elliot stellte 1951 erfolgreich geschäumtes Aluminium her. In den 1960er Jahren wurde die American Ethyl Company zu einem wissenschaftlichen Forschungszentrum für die Entwicklung von Aluminiumschaum. 1991 entwickelte das japanische Kyushu Institute of Industrial Metals einen Prozessweg für die Industrialisierung von geschäumtem Aluminium, und jetzt können große und kleine Teile durch Metallschäum- und Perkolationsverfahren hergestellt werden. Bis heute haben die Vereinigten Staaten, Japan, das Vereinigte Königreich, Frankreich, Kanada und andere Länder nacheinander eine Reihe von technischen Patenten entwickelt. In meinem Land wurden auch einige Sondierungsarbeiten zur Grundlagenforschung zum Herstellungsprozess von geschäumtem Aluminium durchgeführt und einige Fortschritte erzielt.
Aluminiumschaum hat aufgrund seiner einzigartigen Struktur viele hervorragende Eigenschaften. Es hat nicht nur die leichten Eigenschaften poröser Materialien, sondern auch hervorragende mechanische Eigenschaften und thermische, elektrische und andere physikalische Eigenschaften, die Metalle haben, wie z. B. Durchdringung, Dämpfung, Energieabsorption, hohe spezifische Oberfläche, elektromagnetische Abschirmung und andere Eigenschaften. Heute sind die Hauptanwendungen von geschäumtem Aluminium: feuerfeste und schall-absorbierende Platten, aufprallenergieabsorbierende Materialien, Bauplatten, Halbleiter-Gasdiffusionsplatten, Wärmetauscher, elektromagnetische Abschirmung und so weiter. Es kann in den Bereichen Metallurgie, chemische Industrie, Luft- und Raumfahrt, Schiffsbau, Elektronik, Automobilbau und -bau eingesetzt werden und erweitert sich ständig.
2. Herstellungsverfahren für Aluminiumschaum
2.1 Gießverfahren
Das Gießverfahren ist bei der Herstellung von geschäumtem Aluminium weit verbreitet, und das Herstellungsverfahren ist relativ ausgereift. Nachfolgend werden einige verwandte Verfahren vorgestellt.
2.1.1 Sickergussverfahren
Das Perkolationsgussverfahren besteht darin, flüssiges metallisches Hoch-aluminium unter einem bestimmten Druck in die Hohlräume der Füllstoffpartikel zu infiltrieren und die in der Aluminiumlegierung eingeschlossenen löslichen Partikel nach dem Erstarren zu entfernen, d. h. um geschäumtes Aluminium zu erhalten eine zusammenhängende Zellstruktur. Dieses Verfahren kann weiter in ein Oberdruck-Infiltrations-Gießverfahren und ein Unterdruck-Infiltrations-Gießverfahren unterteilt werden. Das schwefelnde Oberdruck-Gießverfahren ist ein Elektrodenmaterial mit Festigkeit, hoher Leitfähigkeit, ausgezeichneter Wärmeübertragung und Kriechfestigkeit im Vergleich zum Unterdruck-Infiltrations-Gießverfahren.
(3) Die durchschnittliche Lebensdauer von mit Al2O3-Dispersion - verstärkten Kupferelektroden zum Schweißen von 1,5 mm dicken aluminisierten Stahlplatten beträgt 7200 Punkte, was die Anforderungen des explosionsgeschützten CPT-Bandschweißens - gut erfüllen kann.
Es hat die Vorteile eines einfachen Prozessbetriebs, einer schnellen Vorheizgeschwindigkeit, einer hohen Produktivität und Ausbeute, eines großen Sicherheitsfaktors, einer geringen Investition in die Ausrüstung und einer einfachen mechanisierten Produktion. Unter ihnen ist die Auswahl und Verarbeitung von Füllstoffpartikeln sehr kritisch, die die folgenden Eigenschaften aufweisen: ausreichende Hitzebeständigkeit, nicht schmelzend bei der Gießtemperatur; ausreichende Festigkeit und Steifigkeit, nicht gebrochen und unter Einwirkung von Sickerdruck verformt; gute Entfernung Die Füllstoffpartikel in den dreidimensionalen Poren können mit einem Lösungsmittel oder einer wässrigen Lösung vollständig entfernt werden, nachdem sich die Aluminiumflüssigkeit verfestigt hat; chemische Stabilität, reagiert nicht mit der Aluminiumflüssigkeit. Dieses Verfahren ist einfach durchzuführen und die durchschnittliche Porosität kann 70 % erreichen, was für die Produktion im großen- Maßstab praktisch ist. Derzeit wird das Perkolationsverfahren nicht nur bei der Herstellung von Aluminiumschaum eingesetzt, sondern auch bei der Herstellung von Schaummaterialien wie Zink, Magnesium, Blei, Zinn und Eisen, mit denen Teile mit komplexen Formen hergestellt werden können.
2.1.2 Ballmethode hinzufügen
Das Kugelzugabeverfahren besteht darin, Partikel oder Hohlkugeln zu der flüssigen Aluminiumlegierung hinzuzufügen, das Rühren zu verstärken und die Aluminiumflüssigkeit, die sich noch in relativer Strömung befindet, zu gießen, um einen Verbund aus Aluminiumlegierung und Partikeln zu erhalten, und dann die Aluminiumlegierungsmatrix aufzulösen und zu entfernen . Es wurden lösliche Partikel und ein verbundener -zelliger Aluminiumschaum erhalten.
2.1.3 Feingussverfahren
Zuerst wird ein dreidimensionales, durchgehendes Schaumschwammmaterial mit einer bestimmten Porosität als Ausgangsmaterial verwendet, und dann wird ein leicht-zu-entfernbares feuerfestes Material in den Schwamm gespült{{ 3}}wie Schaum, getrocknet und gehärtet, um eine vorgefertigte Form zu bilden, und dann gebrannt, um das feuerfeste Material zu härten und herzustellen. Der Schaumschwamm wird verdampft und zersetzt, und dann wird die Vorform in eine Metallform gelegt, in geschmolzenes Metall gegossen, und es wird ein gewisser Druck darauf ausgeübt oder es wird ein Vakuumguss durchgeführt, um die Poren der Form mit geschmolzenem Metall zu füllen, und es wird nach dem Abkühlen entfernt. Der Block aus feuerfestem Material kann durch -zelligen Aluminiumschaum ein dreidimensionales Netzwerk erhalten. Der durch dieses Feinguss-Vorbereitungsverfahren hergestellte Aluminiumschaum hat eine gute dreidimensionale Penetration, und das Verfahren hat ein breites Anwendungsspektrum und ist nicht- korrosiv und hat gute Aussichten bei der Herstellung von Flüssigkeiten -durchlässige Produkte.
2.1.4 Schäumverfahren
Es gibt zwei Arten von Gasschäumverfahren und Metallflüssigkeitsschäumverfahren. Das Gasschäumverfahren besteht darin, Gas in die geschmolzene Metallschmelze einzublasen, um die Metallschmelze aufzuschäumen. Das zum Schäumen verwendete Gas kann Sauerstoff, Argon, Luft, Wasserdampf, Kohlendioxid usw. sein. Der technische Schlüssel ist, dass die Schmelze eine geeignete Viskosität haben sollte, die Zusammensetzung des Metalls einen ausreichend breiten Schäumtemperaturbereich gewährleisten sollte und die geformter Schaum sollte eine ausreichende Stabilität aufweisen, um sicherzustellen, dass der Schaum während des anschließenden Sammel- und Formprozesses nicht bricht. Das Gasschäumverfahren ist derzeit das günstigste Verfahren zur Herstellung von Metallschaum. Die Größe des Schaums ist sehr groß und die Porosität von geschäumten Aluminiumprodukten kann 97 Prozent erreichen. Das Flüssigmetall-Schaumverfahren war in den frühen Tagen weit verbreitet, wobei der flüssigen Aluminiumlegierung hauptsächlich TiH2, ZrH2, CaH2 und andere Schäumungsmittel zugesetzt wurden und dann erhitzt wurde, um das Schäumungsmittel zu zersetzen, um das Gas freizusetzen, und die Expansion des Gases vorgenommen wurde die Aluminiumlegierung zu einem Schaum verarbeitet und dann abgekühlt. Das heißt, das geschäumte Aluminiumprodukt wird erhalten. Der nach diesem Verfahren hergestellte Aluminiumschaum gehört zu den geschlossen-zelligen Aluminiumschäumen. Die Struktur und Porosität der Poren hängen von der Viskosität des geschmolzenen Metalls und der Schäumzeit ab. Die Steuerung der Viskosität des geschmolzenen Metalls und der Schäumungszeit während des Schmelzprozesses kann die Porosität steuern. Die Poren sind jedoch unabhängig voneinander, ihre Größe und Verteilung sind ungleichmäßig und die Kontrolle ist kompliziert.
2.1.5 Eutektisches Erstarrungsverfahren
Das Gas hat in der Metallschmelze eine gewisse Löslichkeit, die mit steigendem Druck und steigender Temperatur zunimmt. Wenn die Löslichkeit des Gases in dem Metall einen vorbestimmten Wert erreicht, erfahren das Metall und die Gasphase eine eutektische Verfestigung, um den gewünschten Aluminiumschaum zu erhalten. , durch genaue Steuerung der Kühlbedingungen (Druck, Kühlrate, Richtung der Wärmeableitung) können isotrope und anisotrope hoch--poröse Aluminiumschäume mit verschiedenen Porenformen erhalten werden [18].
2.2 Abscheidungsverfahren
2.2.1 Sputter-Abscheidungsverfahren
Das Sputter-Abscheidungsverfahren besteht darin, die Sputter-Technologie zu verwenden, um das Pulver mit Inertgas gleichmäßig auf das Aluminiumlegierungsmetall zu sprühen und es auf den Schmelzpunkt des Metalls zu erhitzen, so dass sich das in der Metallmatrix hinzugefügte Gas in Löcher ausdehnt und danach Abkühlen wird ein geschäumtes Aluminium mit einer geschäumten Struktur erhalten. Der Porenvolumenanteil des durch dieses Verfahren erhaltenen Produkts kann durch Steuerung des Partialdrucks des Inertgases bei der Abscheidung gesteuert werden, und der Massenanteil des Einschlussgases kann im Bereich von {{0} variiert werden. },015 Prozent bis 0,23 Prozent .
2.2.2 Dampfabscheidung
In einer inerten Atmosphäre mit relativ hohem Druck (102~103 Pa) wird metallisches Aluminium langsam verdampft, und die verdampften Metallatome unterliegen einer Reihe von Kollisionen und Streuungen mit dem Inertgas während des Fortschreitens und verlieren schnell kinetische Energie und kondensiert dabei teilweise zu Metallrauch. Der Metallrauch setzt sich durch seine eigene Schwerkraft ab und wird vom Inertgasstrom getragen, kühlt sich während des Abwärtsvorgangs weiter ab und erreicht schließlich den Boden. Aufgrund seiner niedrigen Temperatur ist es für Atome schwierig zu wandern oder zu diffundieren, sodass die Metallrauchpartikel nur lose aufgeschichtet werden, um eine zellulare Schaumstruktur zu bilden. Der durch diese Technik hergestellte Aluminiumschaum unterscheidet sich von dem geschäumten Aluminium mit einer makroskopischen Struktur. Es besteht aus einer großen Anzahl von Metallpartikeln und Mikroporen im Sub--Mikrometer--Bereich, und seine Dichte beträgt etwa 1 % der Dichte des Grundmetalls Aluminium, und das Minimum beträgt 0,15 % .
2.2.3 Elektroabscheidung
Dieses Verfahren besteht darin, den geschäumten Kunststoff mit mehreren Schritten wie Aufrauhungsbehandlung, Sensibilisierungs- und Aktivierungsbehandlung, chemischer Vor--Plattierung und chemischer Plattierung usw. zu bedecken und dann den geschäumten Kunststoff zu erhitzen, um ihn zu zersetzen, um geschäumtes Aluminium zu erhalten. Unter ihnen spielen die beiden Prozesse der Sensibilisierungs- und Aktivierungsbehandlung eine sehr wichtige Rolle. Die Sensibilisierungsbehandlung dient dazu, die Oberfläche des aufgerauhten Teils dazu zu bringen, die reduzierenden Ionen zu adsorbieren, so dass während der Ionenaktivierungsbehandlung die Oberfläche des Teils eine Schicht mit katalytischen Eigenschaften bildet. Die Rolle der Edelmetallschicht, damit das stromlose Plattieren spontan erfolgen kann, so dass der Schaum zu einem Halbleiter wird, was wiederum den Erfolg des Galvanisierens von Aluminium fördert. Der durch dieses Verfahren hergestellte Aluminiumschaum hat eine gute Porenkonnektivität, gleichmäßige Verteilung und große Porosität, aber die Dicke des Produkts ist begrenzt und die Kosten sind hoch.
2.2.4 Galvanisieren von Aluminium mit geschmolzenem Salz
Galvanisches Aluminium mit geschmolzenem Salz ist eine Art poröser Aluminiumschaum, der durch Elektroabscheidungsverfahren in geschmolzenem Salz hergestellt wird, das Aluminiumsalz enthält, mit Schaumkunststoff als Elektrodenkathode und Aluminiumplatte als Anode. Der durch dieses Verfahren hergestellte Aluminiumschaum hat eine hohe Porosität und gleichmäßige Poren.
2.3 Pulvermetallurgie
2.3.1 Pulverschäumverfahren
Das Pulverschäumverfahren besteht darin, Aluminiumpulver mit einem Treibmittel (TiH2) zu mischen und es bei einer bestimmten Temperatur axial zu komprimieren, um einen Vorformling mit einer luftdichten Struktur zu erhalten. Ein Verfahren zum Expandieren des Produkts, um geschäumtes Aluminium zu erhalten. Mischen, Pressen und Schäumen sind die drei wichtigen Glieder im Pulverschäumverfahren. Gleichzeitig kann durch Anpassung der Parameter im Schäumprozess (Treibmittelmenge, Schäumtemperatur und Schäumzeit) geschäumtes Aluminium mit unterschiedlichen Zellstrukturen erhalten werden.
2.3.2 Schlammbildungsverfahren
Das Aufschlämmungsformverfahren besteht darin, eine Suspension aus metallischem Aluminiumpulver, Treibmittel (Flusssäure, Aluminiumhydroxid oder Orthophosphorsäure) und organischem Träger zu bilden, sie in einen schaumhaltigen Zustand zu rühren und sie dann in eine Form zu geben und nach dem Kalzinieren zu erhitzen , festes metallisches Aluminium mit poröser Struktur erhalten werden. Dieses Verfahren wurde ursprünglich zur Herstellung von geschäumten Be-, Fe-, Cu- und Edelstahlmaterialien und später zur Herstellung von geschäumtem Aluminium verwendet. Aber die Produktstärke ist sehr gering.
2.3.3 Pulverformverfahren
Das Pulverformverfahren ist ein Verfahren, bei dem metallisches Aluminiumpulver mit einem Treibmittel (TiH2) gemischt, durch Kalt- oder Heißdruck geformt und dann zu geschäumtem Aluminium gesintert wird. Es hat zwei wichtige Vorteile: Einer ist, dass es für einen breiteren Bereich von Legierungszusammensetzungen als andere Verfahren verwendet werden kann, wodurch die mechanischen Eigenschaften von Aluminiumschaum kontrolliert werden; Sandwich--förmiger Aluminiumschaum und mit Aluminiumschaum- gefüllte Turbinenstrukturen
2.3.4 Loses Pulver-Sinterverfahren
Das Prinzip des Sinterverfahrens mit losem Pulver besteht darin, dass die feinen Partikel, wenn sie miteinander in Kontakt sind, durch die Wirkung der Oberflächenspannung aneinander gebunden werden können. Diese feinen metallischen Aluminiumpulver werden zum Sintern in die Form gegeben, und die Teilchen werden miteinander verbunden, um einen porösen Sinterkörper zu bilden. Dieses Verfahren kann auch verwendet werden, um Filter mit einer Porosität von typischerweise 40 bis 60 Prozent herzustellen.
2.3.5 Imprägnierungsschwamm-Sinterverfahren
In der Pulvermetallurgie kann das schwammige Material auch als temporäre Stützstruktur verwendet werden, um hoch-poröse, gleichmäßige Aluminiumschäume zu erzeugen. Das schwammige organische Material wird in die gewünschte Form geschnitten und dann mit einer Aufschlämmung infiltriert, die das zu verarbeitende metallische Aluminiumpulver enthält (der Träger der Aufschlämmung ist Wasser und eine organische Flüssigkeit). Das eingetauchte schwammartige organische Material wird getrocknet, um das Flussmittel zu entfernen, und nach dem Abkühlen kann das geschäumte Metallaluminium mit einer dreidimensionalen Struktur mit hoher Porosität erhalten werden. Das Verfahren wird auch verwendet, um geschäumte Silberbleche mit einer Porosität von 70 bis 90 Prozent herzustellen.
2.3.6 Fasersinterverfahren
Der bei diesem Verfahren verwendete Metallaluminiumdraht ist ein Metalldraht, der durch mechanisches Ziehen oder andere Verfahren erhalten wird. Der metallische Aluminiumdraht wird durch Schlickerguss oder mechanisches Filzringverfahren zu einem Filzring verarbeitet und dann gesintert, um die erforderliche Festigkeit zu erreichen. und Porosität. Der durch dieses Verfahren hergestellte poröse Aluminiumschaum hat ganz herausragende Vorteile: Es kann eine höhere Porosität als beim Pulversintern erhalten werden, bis zu 95 Prozent; alle Poren sind miteinander verbundene Poren; die maximale Porosität bleibt dennoch erhalten. Strukturelle Eigenschaften; bei gleicher Porosität sind Festigkeit und Zähigkeit um ein Vielfaches höher als bei der Pulvermetallurgie. Es kann auch zur Herstellung verschiedener Metallfilter wie Edelstahl, Kupfer, Nickel, Nichrom usw. verwendet werden.
2.3.7 Sinterauflösungsverfahren
Das Sinterauflösungsverfahren ist ein neues Verfahren zur Herstellung von geschäumtem Aluminium, das in den letzten Jahren entwickelt wurde. Es ist ein Verfahren zur Herstellung von durch-zelligem Aluminiumschaum durch Mischen, Druckbeaufschlagung, Sintern und Auflösen von Aluminiumpulver und Füllstoffpartikeln. Es hat die Eigenschaften, dass Form, Größe, Porosität und Verteilung der Poren genau kontrolliert werden können, und es hat einen guten umfassenden Qualitäts- und Preisindex. Es ist eine effektive Methode zur Herstellung von Aluminiumschaum mittlerer- Dichte mit gleichmäßigen oder graduellen feinen Öffnungen.
3. Eigenschaften und Anwendungen von Aluminiumschaum
Hinsichtlich der Struktur kann Aluminiumschaum in zwei Typen unterteilt werden: geschlossen-zelliger Aluminiumschaum und offen-zelliger Aluminiumschaum. Die organisatorischen und morphologischen Eigenschaften von Aluminiumschaum, einschließlich der Porenstruktur (offen oder geschlossen), der relativen Dichte, der Porengröße, der Porenform, der Porenwanddicke, der Anisotropie usw. Elektronenmikroskopie und Röntgentomographie werden verwendet für Analyse und Forschung, und die Forschung auf diesem Gebiet entwickelt sich schnell. Aufgrund unterschiedlicher Strukturen sind seine Eigenschaften sehr unterschiedlich, sodass es unterschiedliche Verwendungszwecke hat. Verglichen mit herkömmlichem metallischem Aluminium hat geschäumtes Aluminium die folgenden Eigenschaften und wird häufig in der Metallurgie, der chemischen Industrie, der Luft- und Raumfahrt, dem Schiffbau, der Elektronik, der Automobilherstellung und der Bauindustrie verwendet. und andere Felder sind weit verbreitet.
3.1 Niedrige Dichte
Da Aluminiumschaum große und kleine Poren in der Aluminiummatrix hat, hat er eine geringere Dichte. Die Dichte von Aluminiumschaum kann in einem weiten Bereich variieren, und die derzeit erreichbare maximale Porosität kann 97 Prozent erreichen, und seine Porengröße reicht von mehreren Mikrometern bis zu mehreren zehn Millimetern. Je geringer die Dichte. Kann in Verpackungskisten, insbesondere Luftfrachtcontainern verwendet werden.
3.2 Starke Hitzebeständigkeit
Geschäumtes Aluminium hat eine hohe Hitzebeständigkeit und schmilzt nicht, selbst wenn es den Schmelzpunkt der Legierung erreicht. Im Allgemeinen liegt die Schmelztemperatur von Aluminiumlegierungen im Bereich von 560 bis 700 e, aber das geschäumte Aluminium schmilzt nicht, selbst wenn es auf 1400 Grad erhitzt wird. Darüber hinaus setzt es bei hohen Temperaturen keine schädlichen Gase frei und kann bei vielen Gelegenheiten geschäumte Harz- und Asbestprodukte als wärme-isolierende und hitze-beständige Materialien und Kernteile verschiedener Wärmetauscher ersetzen.
3.3 Gute Durchlässigkeit
Aluminiumschaum kann als Filtermaterial verwendet werden, um feste Partikel aus Flüssigkeiten oder Gasen herauszufiltern. Im Allgemeinen nimmt die Permeabilität mit zunehmender Porengröße zu, sie wird jedoch auch durch die Oberflächenrauhigkeit beeinflusst. Permeabilität. Es kann zur Herstellung von Filtern für verschiedene Flüssigkeiten und Gase verwendet werden.
3.4 Große spezifische Oberfläche
Durch die Verwendung der großen spezifischen Oberfläche von Aluminiumschaum zur Erzielung eines hohen Wärmeaustauschs ist es ein gutes Material für die Herstellung von Heizungen und Wärmetauschern. Darüber hinaus kann es auch als Träger für chemische Reaktionen verwendet werden, die eine riesige Oberfläche benötigen, wie beispielsweise als Katalysatorträger. , poröse Elektroden, Plattenmaterialien für wiederaufladbare Batterien, Wärmetauscher, Energieabsorber und Katalysatorträger etc.
3.5 Starke Schalldämmung
Aluminiumschaum kann die Schallenergie durch die Vibration der Lochwand absorbieren und kann zum Dämpfen und Entfernen von Geräuschen verwendet werden. Im Allgemeinen ist die Schallabsorptionsleistung von durch-zelligem Aluminiumschaum besser. Die Größe des Lochs beeinflusst seine Absorptionsleistung für den gesamten Schallwellenfrequenzbereich. Je kleiner das Loch, desto größer das Schallabsorptionsvermögen.
Eine hohe Schallabsorptionsleistung kann durch Ändern der Größe und Form der Aluminiumschaumporen erzielt werden. Es kann für Dekorationsteile im Innen- und Außenbereich, Vorhangfassaden, Trennwandpaneele für bewegliche Türen in der Bauindustrie, die Herstellung von leistungsstarken-schall-absorbierenden Paneelen, Schall-isolierenden Wänden usw. verwendet werden Schalldämpfer usw.
3.6 Hat eine hohe Leistung bei der Absorption von Aufprallenergie
Geschäumtes Aluminium ist weder gerichtet wie Wabenmaterialien noch hat es einen Rückpralleffekt wie Polymerschaummaterialien. Es hat gute Stoßdämpfungseigenschaften und ist ein gutes Material für die Herstellung stoßfester -Teile. Es kann in Automobilbremsen, Spannern und Schutzhülsen und Stoßfängern in der Luft- und Raumfahrtausrüstung verwendet werden. Die Größe seiner Dämpfung hängt mit der Porengröße der Poren zusammen. Es kann für Sicherheitspolster für Aufzüge und Förderbänder, Stoßdämpfungs- und Energieabsorptionsauskleidungen für Schutzvorrichtungen für Hoch--Schleifmaschinen, Sockel für hochpräzise- Werkzeugmaschinen usw. verwendet werden.
3.7 Mechanische Eigenschaften
Die mechanischen Eigenschaften von Aluminiumschaum werden hauptsächlich durch seine Dichte bestimmt, aber auch Größe, Struktur und Verteilung der Poren sind wichtige Parameter, die die mechanischen Eigenschaften bestimmen. Unter der Wirkung von Druckspannung tritt der Aluminiumschaum, nachdem das Material einer anfänglichen elastischen Verformung unterzogen wurde, in die Spannungskurvenplattform ein, d. h. der Aluminiumschaum beginnt zu reißen, und die Spannung bleibt während der Phase des Zerkleinerns des Schaums im Wesentlichen unverändert. Nach einer großen plastischen Verformung ist der Schaum vollständig gebrochen und das Material tritt in die dichte Phase ein. Während der chemischen Phase steigt die Spannung schnell an. Sowohl der Elastizitätsmodul als auch der Schermodul von Aluminiumschaum nehmen mit zunehmender Dichte zu.
3.8 Leistung der elektromagnetischen Abschirmung
Aluminiumschaum hat eine gute Abschirmwirkung auf hoch-frequente elektromagnetische Wellen, wodurch elektromagnetische Störungen um mehr als 80 % reduziert werden können . Geschlossenzelliger Aluminiumschaum mit einer Dicke von 5 mm und einer Porosität von 90 %, die elektromagnetische Abschirmleistung bei 60 ~ 1000 MHz beträgt 35 ~ 75 dB und kann in Räumen mit elektromagnetischer Abschirmung (Abdeckungen), Gehäusen für elektronische Instrumente, Funkaufnahmeräume, elektromagnetische Abschirmung und andere Gelegenheiten.
3.9 Sonstige Eigenschaften
Aluminiumschaum hat auch Gasempfindlichkeit, Feuerbeständigkeit, Katalyse usw. Die elektrische Leitfähigkeit von geschäumtem Aluminium wird stark von der relativen Dichte beeinflusst, während die Größe der Porengröße wenig Einfluss auf die elektrische Leitfähigkeit hat. Es werden gute Anwendungsaussichten in neuen Bereichen wie Luft- und Raumfahrt, Telekommunikation und Umweltschutz erwartet.